WPC 조립기 압출기 작동 중 나사 갑작스러운 파손의 원인
WPC 조립기 압출기 작동 중 나사 갑작스러운 파손의 원인
평행이축나사블록(압축블록/이송블록) 작동시 급격한 파손 원인
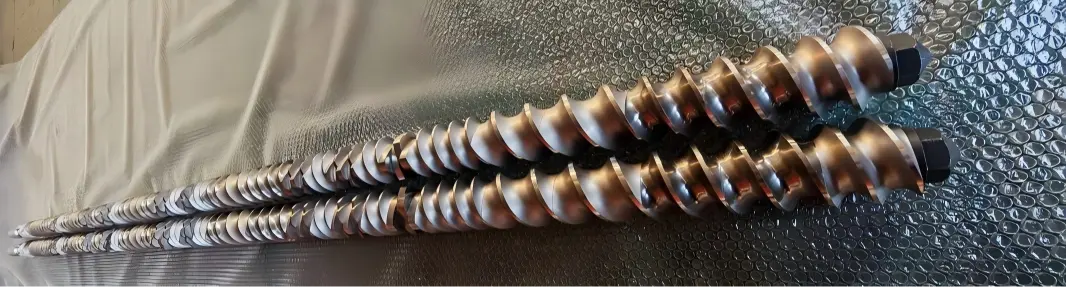
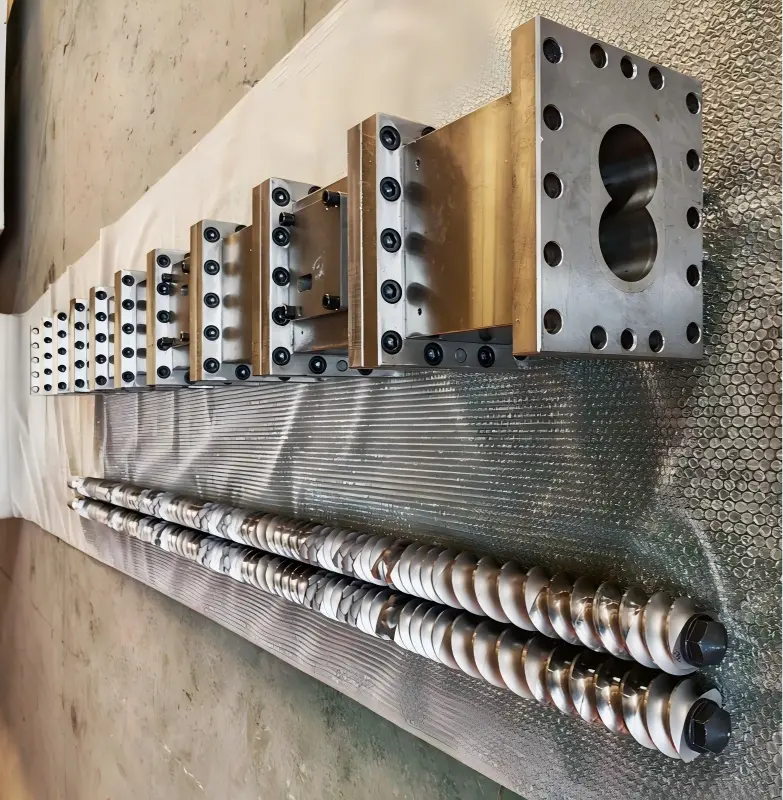
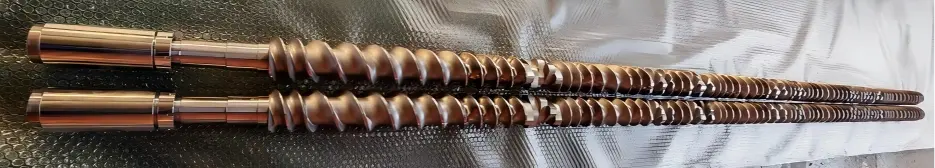
Yongte WPC 과립화 압출기에는 평행 이축 압출기가 장착되어 있으며, 나사는 중앙 샤프트와 모듈형 나사산 블록으로 구성됩니다. 선택된 나사형 블록 재료는 WR4 또는 WR7이며, 이는 우수한 내마모성과 내식성을 제공합니다. 따라서 나사는 이러한 작동 조건에서 뛰어난 내구성을 나타냅니다. 그러나 생산 과정에서 나사형 블록은 계속해서 전단, 압축 및 마찰 응력을 받게 됩니다. 이러한 공정에서 이상이 발생하면 스레드 블록에 갑작스러운 파손 오류가 발생하여 생산 라인이 중단되고 기업에 상당한 가동 중지 시간 손실과 유지 관리 비용이 발생할 수 있습니다. 다음 섹션에서는 평행 이축 압출기의 나사산 블록에서 갑작스러운 파손 실패의 잠재적 원인을 체계적으로 분석합니다.
WPC 조립기 압출기 평행 이중 나사산 부품의 파손은 취성 파손 모드를 나타냅니다. 이는 순간적인 과부하와 같은 단일 요인으로 인해 발생하는 경우가 거의 없으며 오히려 재료 결함, 응력 집중 및 작동 충격 부하의 복합적인 영향으로 인해 발생합니다. 이러한 원인은 크게 재료 자체, 가공 및 조립 공정, 제조 및 작동 조건, 장비 고장 등 4가지로 분류할 수 있습니다.
차이점: 파손에는 일반적으로 부서지기 쉬운 파손 표면이 있고 심각한 소성 변형이 없는 조각난 조각이 포함됩니다. 마모는 점진적인 얇아짐으로 나타납니다. 비틀림 파손은 일반적으로 나사에 허용되는 토크 한계를 초과하여 발생합니다.
1. 재료 및 열처리 결함
1. 열처리 실패
질화 층이 너무 두꺼워서 취성이 높습니다. 모재에 충분한 템퍼링이 부족하여 잔류 내부 응력이 남습니다. 작동 열에 노출되면 이러한 응력이 해제되어 직접적인 파손이 발생합니다.
담금질 균열: 블랭크 담금질 과정에서 미세 균열이 발생했습니다. 이러한 균열은 공장 점검 시에는 발견되지 않았으나, 가동 중에 전파되어 순간적인 파손으로 이어졌습니다.
2. 원자재 함유물, 다공성 또는 공동: 단조 또는 주조 부품의 내부 함유물 또는 수축 공동은 고유한 결함을 구성합니다. 정상적인 작동 조건에서는 이러한 결함 부위에 스트레스가 집중됩니다. 변동으로 인해 이러한 결함이 즉시 파열될 수 있습니다.
3. 잘못된 재료 선택: 일반 질화강에 고충진제(유리섬유, 탄산칼슘, 카본블랙) 배합을 실수로 사용했습니다. 몰리브덴이 포함되지 않은 열간강에 내식성이 높은 배합을 적용하여 모재가 침식되고 미세 균열이 발생했습니다.
용테 WPC 과립화 압출기는 고품질의 스크류와 배럴을 갖추고 있어 재료 및 열처리 결함으로 인해 손상되지 않습니다. 당사의 스크류 소재는 WR4입니다. WR4는 산업용 장비의 핵심 부품 제조, 특히 이축 압출기, 혼합 부품 및 기타 분야에서 주로 사용되는 고성능 내마모성 합금 소재입니다. 또한 WR4는 표면 질화 또는 텅스텐 카바이드 스프레이 공정을 통해 표면 특성을 더욱 강화하여 두께 0.1~0.3mm, 경도 HV1200~1500까지의 내마모층을 형성할 수 있어 고경도 충진제(예: 석영 분말, 금속 분말 등)가 함유된 원료 가공에 적합합니다.
2, 기계 조립 및 구조 응력 분석
1. 과도한 축방향 예압: 나사형 블록은 잠금 너트로 고정됩니다. 예압이 너무 높게 설정되면 나사산 블록이 지속적으로 높은 정압을 받게 됩니다. 가열하면 열팽창 효과가 이 조건에 겹쳐 내부 압축 응력이 재료의 파괴 한계를 초과하게 됩니다.
두 개의 나사 사이의 축방향 간격은 매우 중요합니다. 간격이 너무 작으면 열로 인해 나사가 팽창하여 나사산 블록의 끝면이 압축되어 파손될 수 있습니다.
2. 키홈/내부 구멍 응력 집중: 내부 구멍 키홈의 날카로운 모서리 또는 지나치게 작은 필렛은 응력 집중 지점을 구성합니다. 키를 너무 꽉 끼면 키홈 노치에 미세한 균열이 생길 수 있으며, 이 균열은 계속해서 확산됩니다.
3. 나사 결합 표면이 고르지 않거나 이물질이 포함되어 있습니다. 끝 표면에는 버, 철 조각 또는 재료 잔해가 있을 수 있습니다. 조립 후 단면에 국부적인 점접촉이 발생하여 작동 시 국부적인 고압이 발생하여 접점에 균열이 발생할 수 있습니다.
4. 나사 정렬 불량(두 나사 사이에 원형이 없음) 커플 링 또는 베어링 하우징의 마모; 두 평행 나사 사이의 과도한 동축 편차; 나사형 블록은 주기적인 교번 굽힘 응력을 받아 피로 파손이 발생합니다.
3, 프로세스 작동 조건 영향(순간 부하로 인해 파손 발생)
1. 냉간 시동/재료 막힘으로 인한 하드 스타트: 배럴 내부의 재료가 냉각 및 고화됨에 따라 스크류가 강제로 시동되어 정격 토크를 훨씬 초과하는 순간 토크가 발생합니다. 이는 나사 블록을 직접 파손시키는 엄청난 충격 하중을 생성합니다. 이는 현장에서 발생하는 가장 일반적인 사고 시나리오입니다.
2. 배럴에 들어가는 이물질(예: 단단한 금속 물체) 너트, 개스킷, 나사 부스러기 또는 금속 도구가 호퍼에 떨어지고 나사 블록과 배럴 사이에 끼어 일시적인 압축 충격을 생성합니다.
3. 국부적인 과열 및 열 스트레스의 급격한 변화: 국부적인 온도가 급격하게 상승했다가 급격하게 떨어집니다. 이러한 교번적인 열 순환은 열충격 균열을 유발합니다. 특히 질화 부품의 경우 열충격 저항성이 낮습니다.
4. 과도한 재료 충전이나 급격한 압력 변화, 공급 속도의 급격한 증가 또는 배기 포트 막힘으로 인해 헤드 압력이 순간적으로 급상승하여 나사산 블록에 상당한 원주 및 축 방향 힘이 가해질 수 있습니다.
4、피로 손상 축적(기존 숨겨진 균열, 갑작스러운 발병)
나사산 부품은 장기간에 걸쳐 교번 토크와 교번 응력을 받게 되어 표면의 미세 균열이 점차 확산됩니다. 이러한 손상은 육안으로 볼 수 없습니다. 그러나 균열이 임계 크기에 도달하면 사전 경고 없이 갑자기 확산되어 "갑자기 실패"하는 것처럼 보입니다.
신속한 현장검사 방법(파단면 육안검사)
· 파괴 표면은 오래된 균열과 껍질 같은 패턴을 나타냅니다: 피로 파괴(순간적인 충격이 아닌 장기간의 교번 응력으로 인해 발생).
· 부서지기 쉬운 입자를 갖는 편평하고 밝은 단면: 열처리로 인한 취성/질화층의 균열
· 파단면에는 압축 변형과 금속 긁힘이 나타납니다. 이물질 충돌로 인한 골절.
· 파단은 내부 구멍 키홈 위치에서 발생: 키홈 응력 집중
해당 예방 조치
1. 재료 조달 검사: 단조품에 대한 비파괴 테스트 및 경도 테스트를 수행합니다. 재료 적격성 보고서를 확인합니다. 부서지기 쉬운 질화층의 형성을 방지하기 위해 질화 부품의 질화층 깊이를 제어합니다.
2. 조립: 축방향 예압을 엄격하게 제어하고 나사의 동축성을 확인합니다. 끝 표면을 철저히 청소하고 계단 가장자리를 둥글게 만듭니다.
3. 작동 절차: 냉각기를 강제로 시작하지 마십시오. 드라이브를 작동하기 전에 막힌 물질을 녹일 만큼 충분히 가열했는지 확인하십시오. 철분 제거를 위해 호퍼 자석을 설치하십시오.
4. 일일 점검: 본체의 토크 및 헤드 압력 변동을 모니터링합니다. 축방향 변위를 방지하기 위해 스러스트 베어링을 정기적으로 검사하십시오.
관련 뉴스
나에게 메시지를 남겨주세요