원추형 트윈 스크류 압출기의 스크류 및 기어박스용 플랜지 연결
원추형 이축 압출기: 나사-감속 기어박스 플랜지 연결 방식의 장단점
원추형 트윈 스크류 압출기(원추형 트윈)는 일반적으로 두 가지 일반적인 드라이브 끝 구성 유형을 특징으로 합니다.
① 견고한 직접 연결(스크류 테일 플랜지→출력 샤프트 플랜지, 볼트 체결, 커플링 없음);
② 감속기 출력축 → 탄성/드럼형 기어 커플링 → 나사봉.
용테의 원추형 이축 압출기는 일반적으로 탄성 커플링 연결 방식을 사용합니다. 그러나 특정 고객 요구 사항에 부응하여 Yongte 엔지니어는 플랜지 기반 견고한 직접 연결 기능을 갖춘 원추형 이축 압출기 배치를 특별히 설계하고 제조했습니다. 이 장치는 주로 PVC 창 프로필의 압출 생산에 사용됩니다. 실제 생산 작업에서는 고속 연속 압출 공정 중에 구동 시스템이 안정적인 성능으로 작동하고 스크류의 축 위치 지정 정확도가 프로파일 압출에 대한 치수 공차 요구 사항을 충족한다는 사실이 입증되었습니다. 또한, 압출된 제품의 외관과 기계적 특성은 고객의 생산 표준을 완벽하게 준수합니다. 커플링 기반 연결 접근 방식과 비교하여 이 직접 연결 구성은 구동 샤프트의 축 길이를 줄여 고객 작업장 레이아웃의 공간을 절약하는 동시에 커플링 어셈블리와 관련된 추가 조달 및 유지 관리 비용을 제거하므로 특정 용량 계획에 정의된 고객의 생산 요구에 완벽하게 적합합니다.
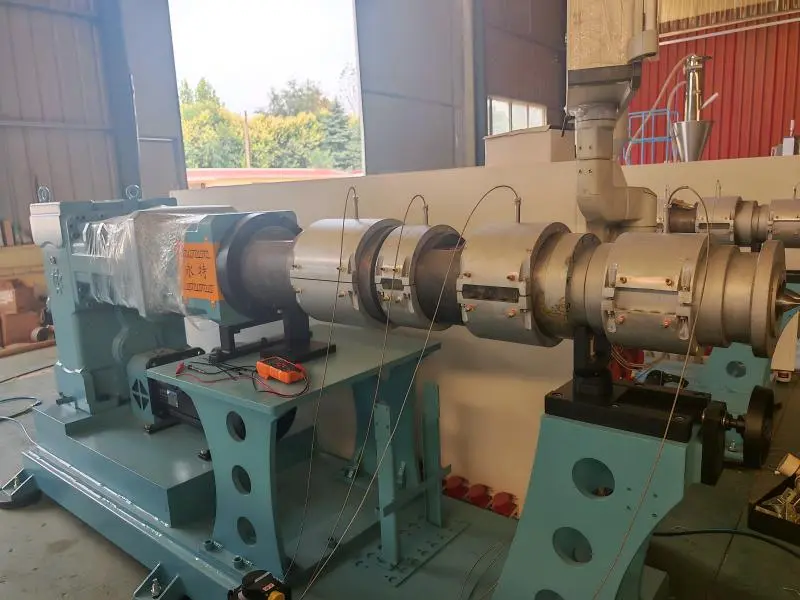
그렇다면 강성 직접 연결 방식의 장점과 단점은 무엇이며, 어떤 생산 시나리오에 적합한가요?
장점
1. 축 치수가 짧고 디자인이 콤팩트하므로 독립적인 커플링에 필요한 길이가 필요하지 않습니다. 결과적으로 전체 기계 본체가 짧아져 장비 설치 공간이 줄어듭니다. 원뿔형 이중 설계의 제한된 입구 공간을 고려하면 단축된 축 길이는 공급 시트와 진공 배기 포트의 레이아웃을 용이하게 합니다.
2. 비틀림 강성이 높고 변속기 유격이 최소화되는 것이 특징입니다. 플랜지 볼트를 조이면 연결이 견고해져서 탄성 완충 간격 없이 토크 전달이 발생합니다. 두 나사는 또한 탁월한 동기화를 나타내므로 이 설계는 나사 간격과 맞물림 정밀도가 중요한 PVC 분말과 관련된 응용 분야에 특히 적합하므로 나사 마찰 및 재료 전단 변동의 위험이 줄어듭니다.
3. 설치 중 간단한 정렬, 높은 토크 전달 용량; 플랜지 정지 위치 지정은 높은 센터링 정밀도를 보장합니다. 플랜지 표면은 상당한 토크를 견딜 수 있어 원추형 이중 하중 및 높은 토크 조건과 관련된 PVC 처리 응용 분야에 충분한 하중 지지 용량을 제공합니다. 탄성 커플링에 비해 이 설계는 고무 블록 노화 및 고장 위험을 제거합니다.
4. 부품 수가 적고 유지 관리 비용이 낮습니다. 커플링 엘라스토머나 기어 슬리브와 같은 마모 부품이 없으므로 커플링 개스킷을 정기적으로 교체할 필요가 없습니다. 윤활 시스템은 중간에 추가 윤활 지점 없이 감속기의 유지 관리만 필요합니다.
5. 충격 하중 시 탁월한 비틀림 강성과 위상 안정성: 이송 속도 변동이나 일시적인 하중 충격을 받을 때 두 나사 사이의 위상 차이가 최소화되어 나사 맞물림 간섭을 방지하고 이 구성을 지속적이고 안정적인 압출 작업에 이상적입니다.
결점
1. 완충 감쇠 기능이 부족하여 모든 충격 하중이 직접 전달됩니다. 부하 변동과 시작/정지 충격은 감속기의 베어링과 기어에 직접 전달됩니다. 나사가 재료에 의해 걸리거나 걸리면 충격 하중이 감속기의 출력 샤프트에 직접 작용하여 기어나 출력 베어링이 쉽게 손상될 수 있습니다. 따라서 엄격한 과부하 보호 조치가 필요합니다.
비교: 탄성 커플링은 충격의 일부를 흡수하여 감속기를 보호할 수 있습니다.
2.
3. 매우 엄격한 동축성(센터링) 요구 사항: 견고한 플랜지 연결의 경우 설치 중 조인트 인터페이스의 부적절한 청소, 불균일한 볼트 로딩 또는 기초 침하로 인해 동축성 편차가 발생할 수 있습니다. 이러한 조건은 작동 중에 추가적인 굽힘 모멘트를 생성하여 플랜지 볼트의 피로 파손, 감속기 출력 샤프트의 굽힘 또는 나사 꼬리 끝 부분의 베어링의 빠른 마모를 초래할 수 있습니다.
4. 열 변형은 보상될 수 없습니다. 원추형 이중 실린더가 가열된 후 나사가 늘어납니다. 그러나 플랜지는 단단히 고정되어 축방향 열팽창이 해제되는 것을 방지합니다.
· 결과: 나사의 끝 부분에 상당한 축방향 추력이 가해져 추력 베어링 부하가 급증하여 베어링이 과열되고 서비스 수명이 단축됩니다. 심한 경우 나사가 기계의 헤드 끝쪽으로 밀려 배럴 내 나사 간격이 변경될 수 있습니다.
이는 원추형 이중 나사 플랜지를 사용한 직접 연결과 관련된 가장 중요한 문제점을 나타냅니다. 많은 기계 모델에는 축방향 열팽창을 흡수하도록 특별히 설계된 스러스트 베어링 어셈블리가 장착되어 있습니다.
5. 복잡한 분해 및 조립 공정: 나사를 교체하거나 실린더를 청소할 때 모든 플랜지 볼트를 제거해야 하며 나사는 감속기의 출력 샤프트에 "견고하게 결합"됩니다. 따라서 나사를 뽑을 때 감속기 끝의 위치도 고려해야 하므로 분해 및 조립 절차에 시간이 많이 걸립니다. 또한 플랜지 숄더는 충격으로 인해 손상되기 쉽습니다. 이 숄더가 손상되면 센터링 정밀도가 저하되어 장비를 작동할 수 없게 됩니다.
6. 결함 전파: 한 구성 요소의 손상은 다른 구성 요소에 간접적으로 영향을 미칩니다. 나사가 끼면 → 충격이 감속기로 직접 전달됩니다. 감속기 출력축의 변형 → 직접적으로 스크류의 이탈이 발생하여 스크류가 실린더에 긁히게 되어 연쇄반응으로 불량이 증폭됩니다.
사용 사례 및 선택 요약
✅ 적합 대상: PVC 프로파일 및 PVC 펠렛화; 안정적인 작동 조건; 균일한 재료 공급; 안정적인 시스템 통합; 과부하 보호 및 고출력 스러스트 베어링 세트를 갖춘 원추형 이중 베어링.
❌ 적합하지 않음: 빈번한 자재 막힘, 빈번한 시작-정지 작업 또는 변동이 심한 부하와 관련된 조건; 안정적인 토크 제한 보호가 없으면 플랜지 직접 결합 기어 감속기의 고장률이 크게 증가합니다.
엔지니어링 개선 접근 방식(많은 콘 더블 제조업체에서 일반적으로 구현)
1. 플랜지 표면은 적절한 센터링을 보장하기 위해 고강도 힌지 홀 볼트와 결합된 위치 지정 키홈을 활용합니다.
2. 감속기의 출력축에는 나사축의 축 방향 열팽창으로 인해 발생하는 추력을 견디도록 특별히 설계된 대용량 스러스트 베어링이 장착되어 있습니다.
3. 토크 제한기(전단 핀/마찰 토크 보호기)를 추가하여 재료가 막히는 동안 토크를 즉시 차단하여 감속기를 보호합니다.
Flan-Means의 평탄도와 동축도를 정기적으로 재검사하십시오. 예압이 적절하게 제어되도록 대각선 단계로 볼트를 조이십시오.
관련 뉴스
나에게 메시지를 남겨주세요