WPC 생산공장이 환경오염을 일으킬까?
WPC 생산공장 환경평가 보고서
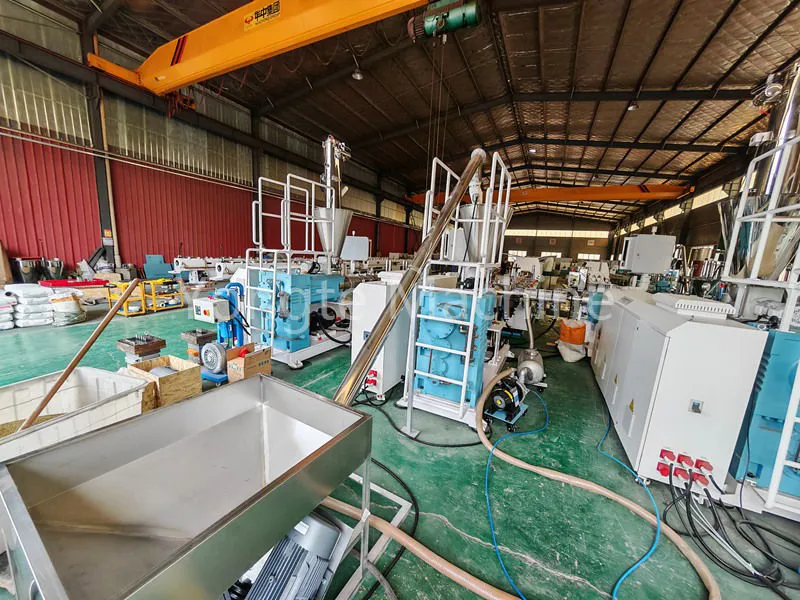
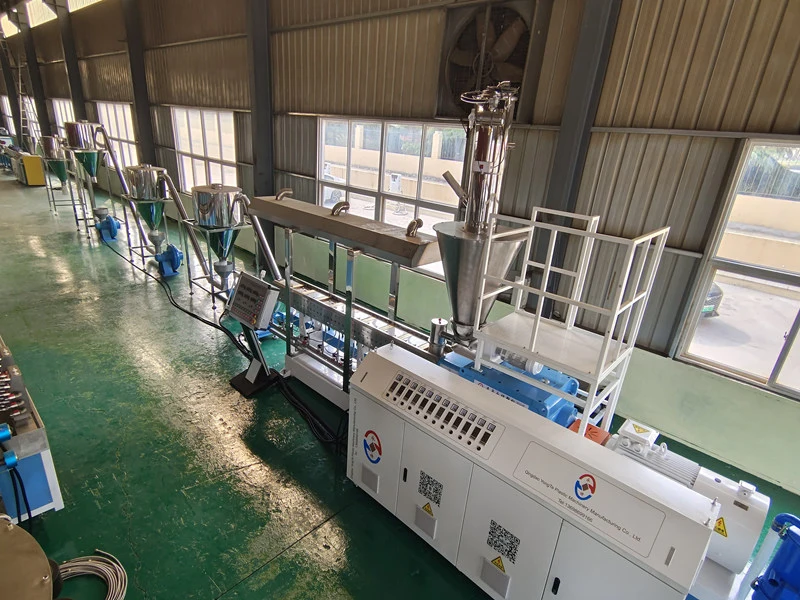
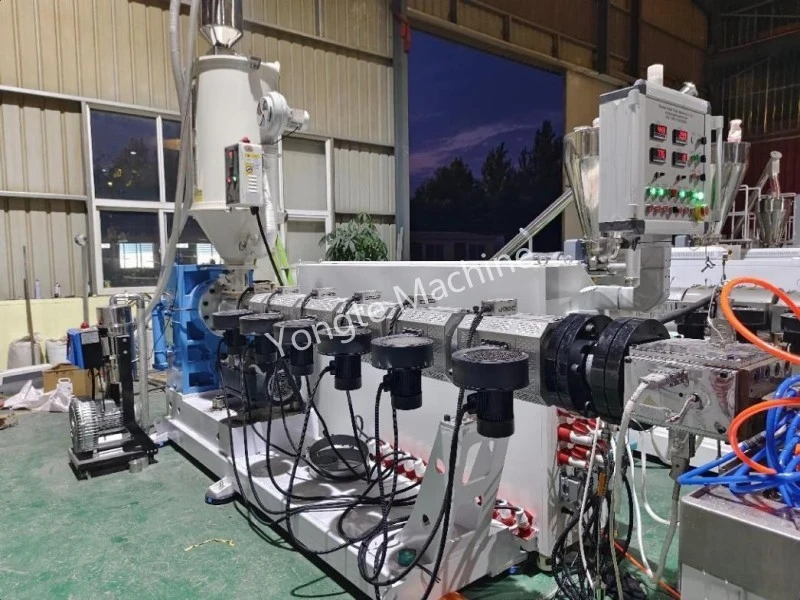
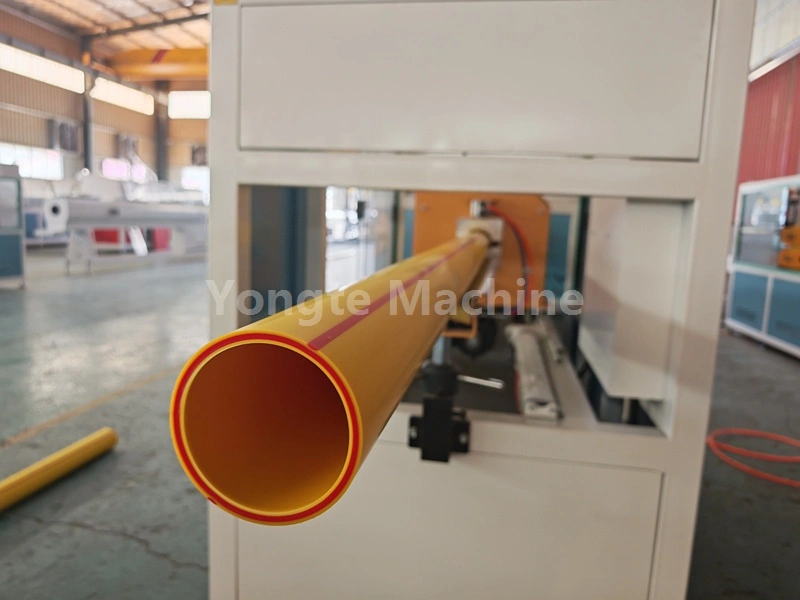
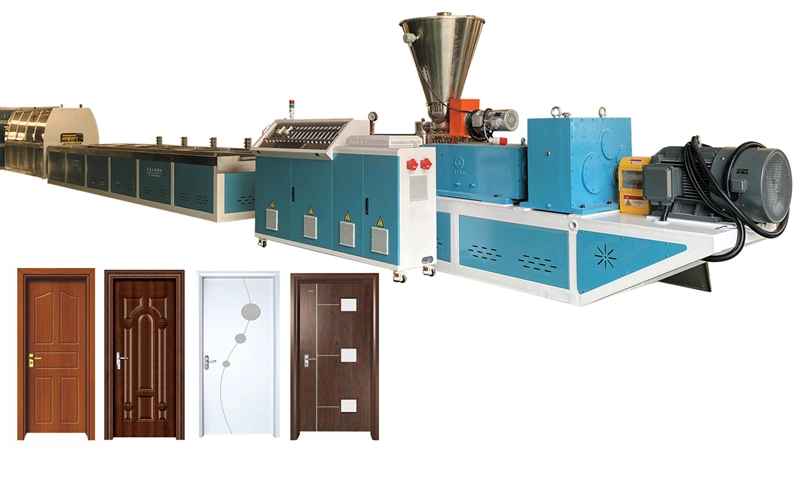
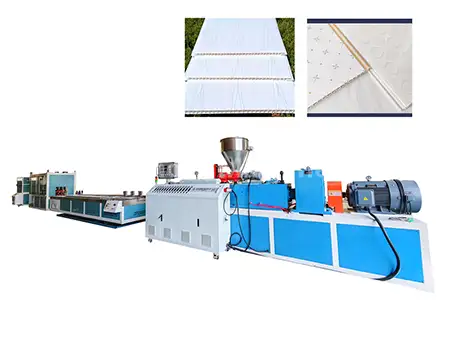
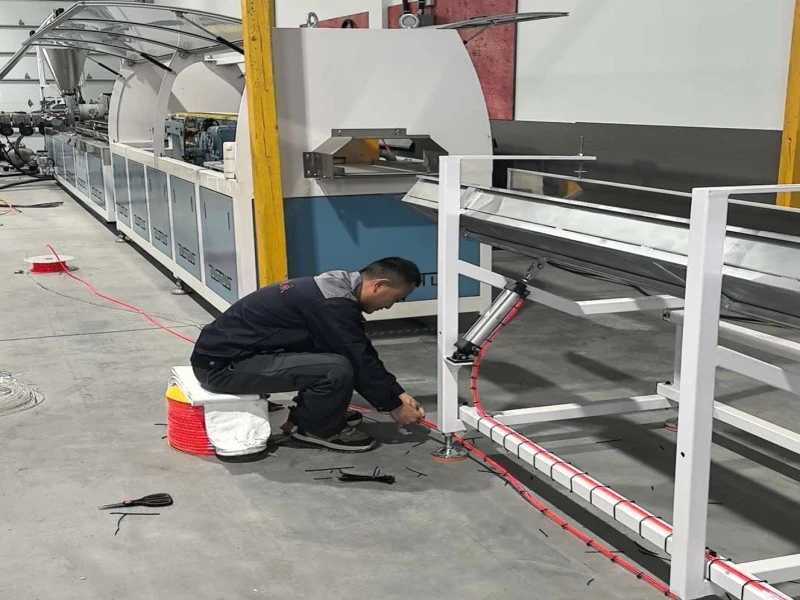
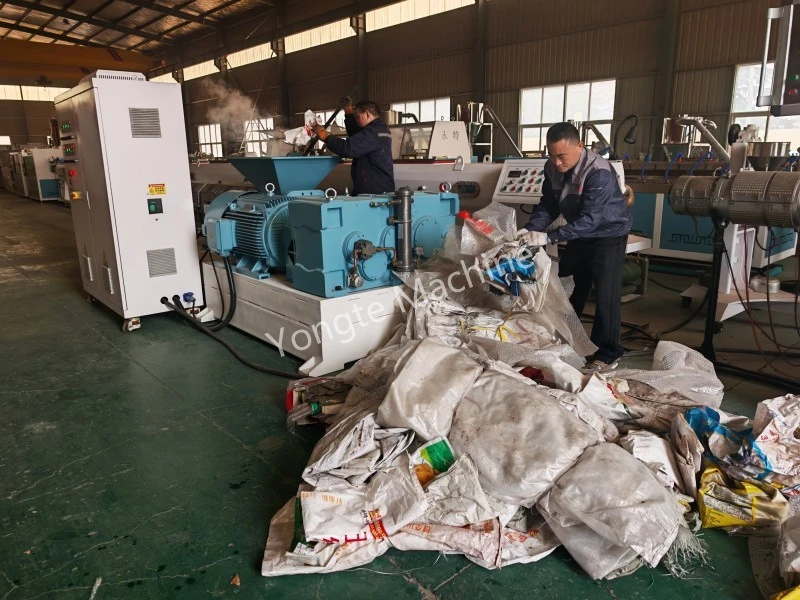
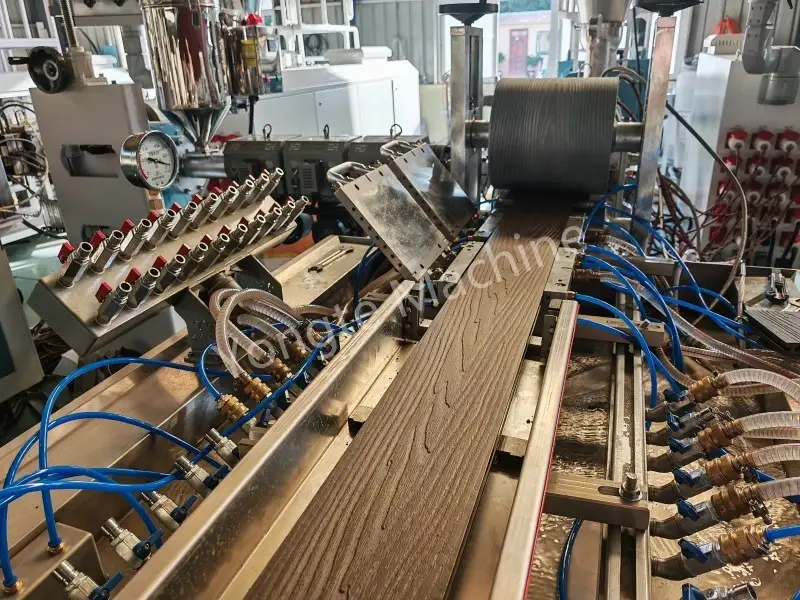
용태 WPC 생산 공장(목재 플라스틱 복합 생산 라인)은 폐플라스틱 및 폐목재 섬유를 목재-플라스틱 제품으로 가공하기 위해 설계된 전문 생산 장비 세트입니다. 이는 폐플라스틱 및 폐목재의 전처리부터 재료 혼합 및 과립화, 압출 성형, 후처리 연마에 이르기까지 전체 처리 작업 흐름을 포괄하여 다양한 생산 용량 및 제품 사양에 걸쳐 목재-플라스틱 제품의 생산 요구 사항을 충족하도록 맞춤화할 수 있으므로 제조 기업이 폐플라스틱의 자원 기반 재사용을 달성할 수 있습니다. 이 프로젝트는 환경 오염 위험을 초래합니까? 이 질문에는 프로젝트의 생산 및 배출 단계와 해당 오염 방지 및 통제 조치를 기반으로 한 상세한 분석이 필요합니다. 생산 공정의 관점에서 보면 원료 전처리, 과립화, 압출 성형 등 각 단계에서 폐가스, 폐수, 소음, 고형 폐기물이 다양한 정도로 발생할 수 있습니다. 사업시행자가 적절한 오염방지시설을 설치하고 표준화된 운영관리 관행을 이행한다면 모든 종류의 오염물질이 규제기준에 맞게 배출될 수 있으며, 주변 환경에 심각한 악영향이 발생하지 않습니다. 반대로, 효과적인 오염 방지 조치가 시행되지 않아 다양한 단계에서 비산 배출이 발생하는 경우 해당 프로젝트는 대기, 수생 및 음향 환경에 어느 정도 오염을 일으킬 수 있습니다.
1. 프로젝트 개요 및 제품 솔루션
1.1 제품 유형 및 응용 시나리오
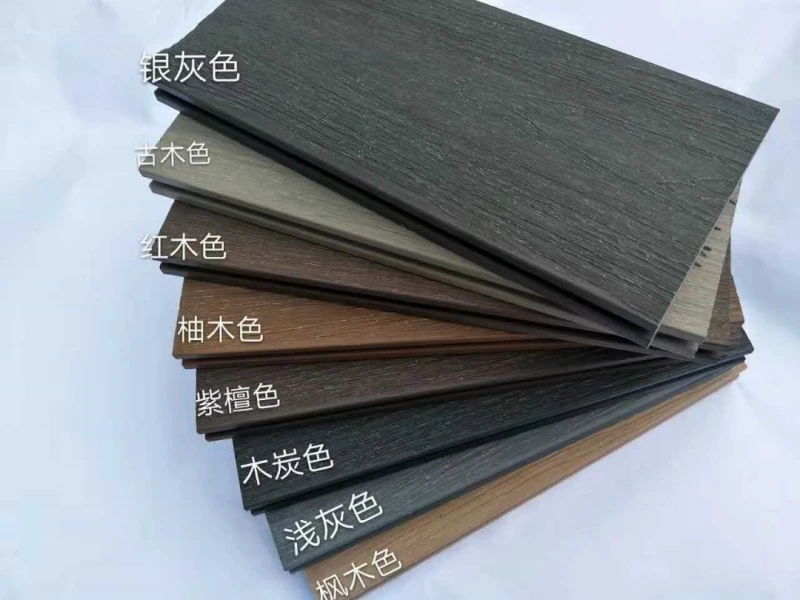
이 프로젝트에는 주로 옥외 바닥재, 조경 난간, 산책로 프로파일, 실내 벽 패널 및 포장 팔레트와 같은 다양한 제품 시리즈를 포함하는 폴리에틸렌-목재 플라스틱 복합재(PE-WPC) 제품 생산이 포함됩니다. 이들 제품은 고밀도 폴리에틸렌(HDPE)을 매트릭스로, 농림식물 섬유를 필러 매트릭스로 활용하고, 친환경 기능성 첨가제를 첨가해 개질한 제품이다. 종합적인 자원 활용을 활용한 친환경 건축자재 제품으로 분류되며, 조경 정원 가꾸기, 도시 엔지니어링 프로젝트, 주거용 인테리어 장식, 물류 포장 등에 널리 적용됩니다.
이 프로젝트는 오염 수준을 제어할 수 있는 성숙한 생산 기술을 사용합니다. 제조공정은 화학반응을 거치지 않으며 물리적 혼합, 용융압출, 성형가공으로만 이루어지기 때문에 물리적 성형 부문의 경공업 생산 프로젝트로 분류됩니다.
1.2 원료 구성 및 배합
본 제품의 원재료는 HDPE(버진+리사이클), 식물성 섬유, 친환경 기능성 첨가제 3가지 성분으로 구성됩니다. 모든 원부자재에는 포름알데히드, 석면, 중금속, 잔류성 유기 오염물질을 포함한 독성 또는 유해 물질이 포함되어 있지 않습니다. 이들 원부자재의 조성 및 비율(질량 기준)은 다음과 같습니다.
|
요소 |
혼합비율범위 |
설명하다 |
|
HDPE(버진 + 재활용 PE 펠렛) |
40%~60% |
원료는 세척 및 불순물 제거 과정을 거친 폐 HDPE(예: 플라스틱 드럼, 팔레트)로 구성됩니다. 의료 폐기물 플라스틱 및 유해 폐기물 플라스틱은 금지됩니다. |
|
목분말 / 대나무분말 / 왕겨분말 |
30%~50% |
40-80 메쉬, 건조, 수분 함량 ≤ 3%, 농업 및 임업 부산물 |
|
첨가제 |
2%~8% |
커플링제, PE왁스, 스테아르산, 산화방지제, 자외선안정제, 착색제, 곰팡이방지제; 중금속, 석면, 포름알데히드가 없음 |
1.3 재활용 물질 관리 요건
이 프로젝트에 사용된 재활용 HDPE 펠렛은 재활용 재료 전문 허가 받은 기업에서만 공급됩니다. 자재 섭취에 앞서 엄격한 제어 프로토콜이 구현됩니다. 즉, 공급업체 자격 및 배치 테스트 보고서 검증, 철 제거를 위한 자기 분리, 불순물 제거를 위한 체질, 2차 세척을 통해 모래, 금속 불순물 및 잔류 오염물질을 완전히 제거합니다. 기업은 재활용 재료의 조달, 보관, 활용 및 추적성을 다루는 포괄적인 기록을 유지하고 모든 원자재 배치에 대한 테스트 보고서를 유지합니다. 이 프로토콜은 생산 시 규정을 준수하지 않는 폐플라스틱의 사용을 방지하여 소스에서 오염 물질 유입 위험을 완화합니다.
2. 생산공정 흐름 및 오염발생단계 분석
2.1 완전한 생산 공정 흐름
원료 전처리 → 혼합 → 고속 열혼합 → 목재-플라스틱 복합 펠릿화 → 압출, 용융, 가소화 → 금형 성형 → 진공 순환 냉각 → 견인 및 교정 → 고정 길이 절단 → 샌딩 및 연마 → 완제품 검사 → 완제품 입고
추가 참고 사항: 모든 프로젝트 절단 스크랩과 비준수 완제품은 분쇄 장비를 통해 완전히 분쇄된 후 배치 공정에서 재활용됩니다. 공장 내에서는 이러한 자재를 100% 순환 재사용하고, 폐기물이 외부로 배출되지 않아 자원 활용도가 매우 높습니다.
2.2 각 단계별 공정 설명 및 오염 분석
2.2.1 원료 전처리 공정
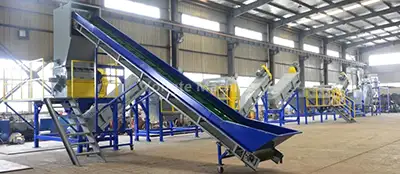
폐목재를 분쇄하고 분쇄하여 섬유분말로 만드는 단계;
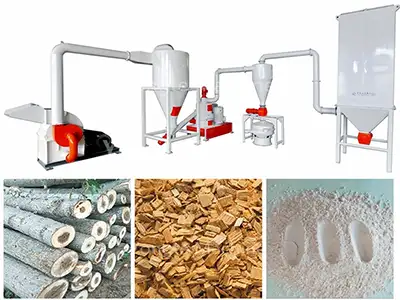
모든 재활용 HDPE 펠릿은 적절한 재생 가능 자원 운영 자격을 갖춘 허가받은 기업에서 조달됩니다. 공정 중 발생하는 오염물질로는 목분먼지(확산/제어), 장비 작동 소음, 스크리닝 시 발생하는 소량의 고형폐기물 불순물 등이 있습니다.
2.2.2 원료 준비 및 혼합 과정
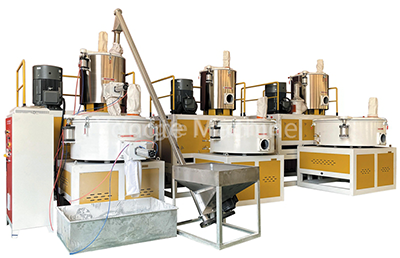
배합에 따라 원료를 정확하게 비율화한 후 공급 및 혼합 작업을 수행합니다. 고속 열 혼합은 자기 마찰 가열을 활용하여 첨가제와 원료의 균일한 혼합을 촉진합니다. 이 과정에서 발생하는 오염물질로는 사료 공급 시 미량의 먼지, 혼합 시 미량의 비메탄 총탄화수소, 장비 소음 등이 있습니다.
2.2.3 목재-플라스틱 복합 과립화
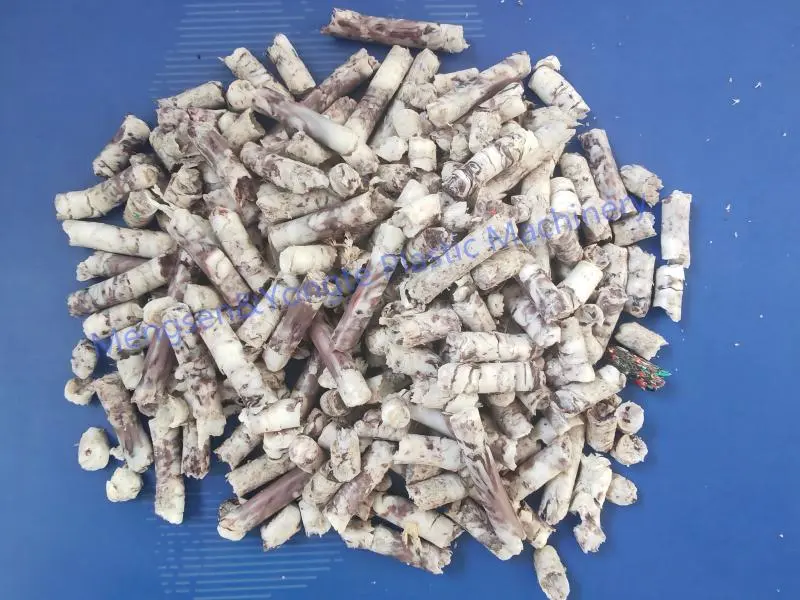
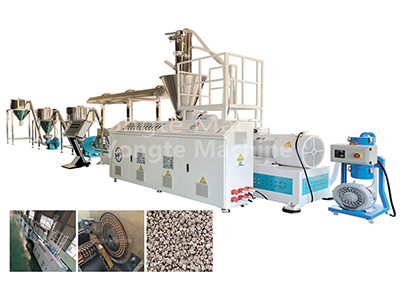
전처리되고 균일하게 혼합된 목재-플라스틱 혼합물은 이축 조립기에 공급되어 가열, 용융, 혼합, 압출, 공기 냉각 및 분쇄 등 일련의 생산 단계를 거쳐 균일하게 분산된 특수 목재-플라스틱 펠렛을 생성함으로써 후속 압출 성형 단계에 적합한 원료를 제공합니다. 이 과정에서 온도는 폴리에틸렌의 분해 온도 이하로 제어됩니다. 물리적인 용융과 가소화만 일어나고 화학적 반응은 일어나지 않습니다. 이 단계의 주요 배출원은 재료 공급으로 인한 미량의 먼지, 제립기의 가열 및 용융 단계에서 생성된 미량의 비메탄 탄화수소, 장비 작동으로 인한 기계적 소음입니다. 전체 공정은 공급 및 배출 포트에서 소량의 수증기만 빠져나가는 폐쇄 시스템 조건에서 수행됩니다. 이 빠져나가는 수증기를 포착하고 처리하기 위해 전용 가스 수집 시스템이 설치됩니다.
2.2.4 압출 성형 공정
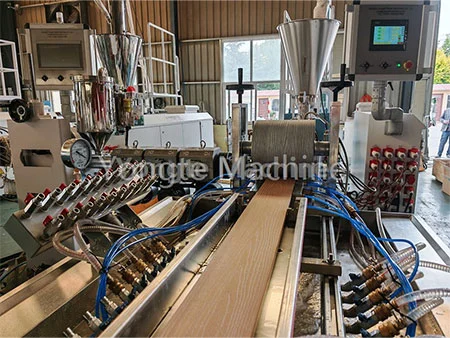
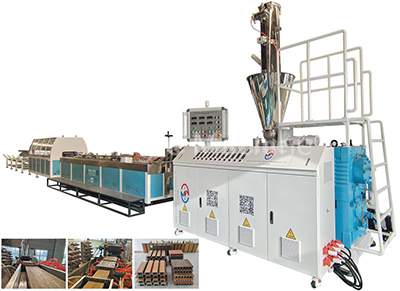
혼합재료는 압출기에 투입되어 열분해 반응 없이 저온 용융 및 가소화(160~190°C) 과정을 거칩니다. 그런 다음 맞춤형 설계 다이를 통해 압출되고 물 순환 시스템을 통해 냉각 및 성형된 후 드로잉 및 절단 작업을 거쳐 지정된 복합 요구 사항을 충족하는 프로파일 블랭크가 생성됩니다. 절단 폐기물 칩은 폐쇄형 진공 시스템에 의해 수집되며 목재 플라스틱 제품을 제조하기 위해 직접 재활용될 수 있습니다. 이 공정의 온도는 폴리에틸렌의 분해 온도 이하로 제어됩니다. 따라서 물리적인 용융과 가소화만 일어나고 화학적 반응은 일어나지 않습니다. 결과적으로 유일한 배출원은 다음과 같습니다: 압출 용융 단계 중 첨가제의 열 방출로 인해 생성된 미량의 비메탄 총 탄화수소; 물 순환 냉각 시스템에서 배출되는 폐수는 미미하며 증발 손실이 미미합니다. 및 장비 작동으로 인해 발생하는 기계적 소음.
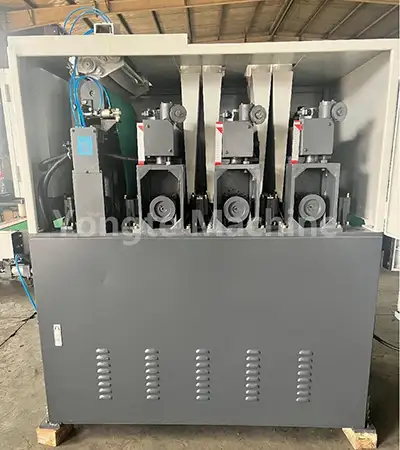
2.2.5 폴리싱 공정
성형된 프로파일의 표면을 샌딩하고 광택 처리하여 제품의 외관을 세련되게 만듭니다. 생성된 샌딩 칩은 밀봉된 진공 청소기로 수집되며 직접 재활용되어 목재-플라스틱 복합재를 생산할 수 있습니다. 이 과정에서 발생하는 오염물질로는 소량의 목재-플라스틱 복합 분진, 장비 소음, 가공 폐기물 등이 있습니다(모두 완전히 재활용 및 재사용됩니다).
2.2.6 포장공정 점검
완제품의 외관, 치수, 성능 등에 대한 검사를 실시합니다. 규격에 맞는 제품은 포장하여 보관하고, 규격에 맞지 않는 제품은 균일하게 분쇄하여 재사용합니다. 이 과정에서는 오염물질이 거의 발생하지 않습니다.
3. 전반적인 오염발생과정 요약
3.1 배기가스 오염물질
G1 : 원료 준비, 원료 전처리, 분쇄 과정에서 발생하는 입자상 물질(분진)
G2: 압출 성형 공정에서 생성된 총 비메탄 탄화수소(VOC);
G3: 목재-플라스틱 복합 가공 단계에서 미량의 수증기와 미량의 유기 폐가스.
3.2 폐수 오염물질
W1: 압출 성형을 위한 진공 재순환 냉각수(주로 증발 손실로 인해, 일부만 주기적으로 교체 및 배출됨)
W2: 작업장 바닥 청소 폐수;
W3: 직원들의 생활 폐수. 산업폐수에는 중금속이나 고농도의 유기오염물질이 포함되어 있지 않으며 수질이 단순합니다.
3.3 소음공해물질
주로 목분분쇄기, 고속혼합기, 복합제립기, 압출기, 절단기, 샌딩기, 파쇄기, 팬, 워터펌프 등의 장비 작동으로 인해 발생하는 기계적 소음으로 구성됩니다.
3.4 고형 폐기물
일반 고형 폐기물: 원료 스크리닝, 폐기물 먼지 수집 백에서 나오는 불순물;
유해 고형 폐기물: 장비 유지 관리 시 생성된 엔진 오일 및 폐가스 처리 시 사용된 활성탄;
생활폐기물: 직원이 매일 발생하는 가정폐기물
모든 생산 스크랩과 부적합 제품은 공장 내에서 완전히 재활용되며 고형 산업 폐기물은 외부로 배출되지 않습니다.
4. 물질수지 및 오염물질 회계
4.1 Material Balance의 핵심 포인트
본 프로젝트의 전체 생산 과정은 물리적 가공으로만 구성되어 있어 재료 손실이나 낭비가 발생하지 않습니다. 원자재 투입량은 완제품 생산량에 무시할 만한 폐가스 손실과 고형 폐기물 불순물 손실을 더한 것과 같습니다. 모든 자재는 100% 재활용되어 ≥99%의 종합 재료 활용률을 달성하고 높은 수준의 청정 생산 성능을 보여줍니다.
4.2 오염물질 발생 및 배출의 특성
1, 폐가스: 먼지 배출원은 매우 집중되어 있습니다. 이는 봉지 여과와 결합된 밀폐형 수집을 통해 효과적으로 처리될 수 있습니다. VOC는 악취 또는 독성/위험 배출 없이 낮은 농도로 생성됩니다. 활성탄 흡착 또는 촉매산화 처리를 거쳐 규제기준에 따라 안정적으로 배출될 수 있습니다.
2, 폐수: 생산 폐수는 유량이 적고 구성이 간단하며 재활용률이 높습니다. 지속적인 폐수 배출이 없습니다. 생활 하수는 도시 하수관 네트워크에 연결되기 전에 전처리됩니다.
3、소음: 소음원은 작업장 내에 집중되어 있습니다. 건물 방음, 장비 진동 감소 및 거리 감쇠를 적용한 후 공장 경계의 소음 수준은 배출 기준을 준수합니다.
4, 고형 폐기물: 모든 고형 폐기물은 규제 표준에 따라 분류, 수집 및 폐기됩니다. 유해 폐기물은 전 과정에 걸쳐 기록이 유지되고 승인된 허가 기관에 의해 처리되므로 고형 폐기물의 무단 배출이나 부적절한 처리의 위험이 없습니다.
5. 결론 및 권고사항
5.1 환경영향평가의 결론
본 프로젝트는 국가 산업정책에 부합한다. 부지 선택은 지역 계획과 일치합니다. 본 보고서에 제안된 다양한 오염 방지 및 통제 조치를 시행하면 모든 유형의 오염물질 배출이 지속적으로 해당 기준을 충족하게 됩니다. 환경 위험은 여전히 통제 가능합니다. 환경 보호 관점에서 본 프로젝트는 실현 가능합니다.
5.2 권장 사항
1. 재활용 PE 원료의 조달은 엄격하게 통제됩니다. 원료 테스트 보고서는 지속적으로 관리되며, 공장 내에서 규정을 준수하지 않는 폐플라스틱의 사용은 엄격히 금지됩니다.
2. 효율적인 배기 가스 수집을 보장하기 위해 압출 및 혼합 작업장의 기밀 밀봉을 강화하고 정기적으로 활성탄을 교체하십시오.
3. 정기적인 환경 모니터링을 실시하고 최신 환경 보호 기록을 유지합니다.
4. 제품 환경 주장 및 환경 선언은 제3자 테스트 보고서와 일치해야 합니다. 허위 환경 주장은 엄격히 금지됩니다.
관련 뉴스
나에게 메시지를 남겨주세요