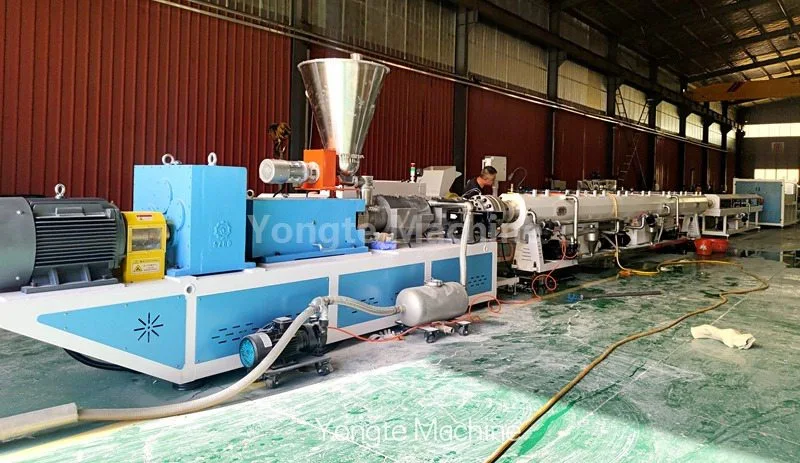
WPC 평행 이축 압출기의 고정된 나사를 푸는 방법은 무엇입니까?
커플링을 수동으로 회전시켜 WPC 평행 이축 압출기의 고정된 나사를 푸는 세부 단계 및 방법.
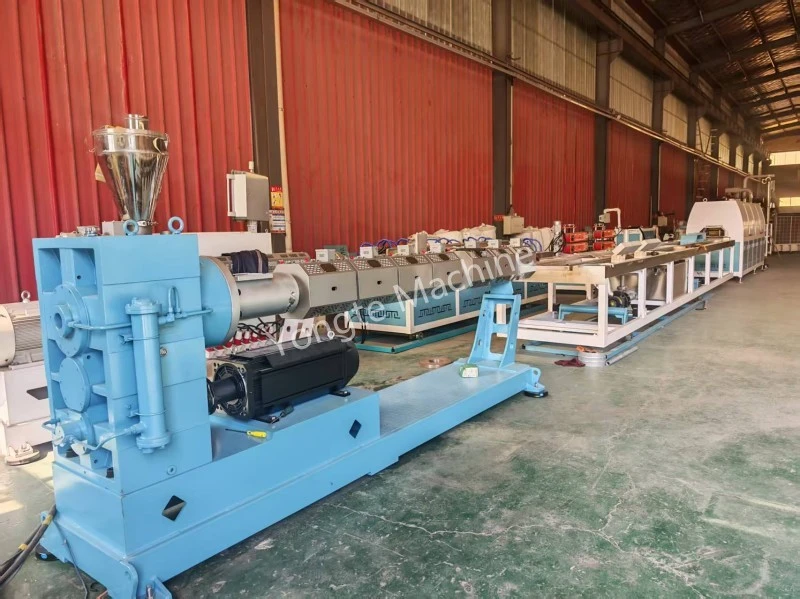
안전 전제 조건: 전체 기계의 전원을 끄고 잠가야 합니다. 나사를 강제로 구동하기 위해 본체를 갑자기 시작하는 것은 엄격히 금지됩니다. PE 목재 플라스틱 소재에는 목재 가루가 포함되어 있습니다. 냉각 후 재료는 높은 경도와 나사에 대한 상당한 조임력을 나타냅니다. 배럴의 총 길이는 3m입니다. 따라서 가열 및 단열 시간은 소형 머신 배럴에 필요한 것보다 길어야 합니다.
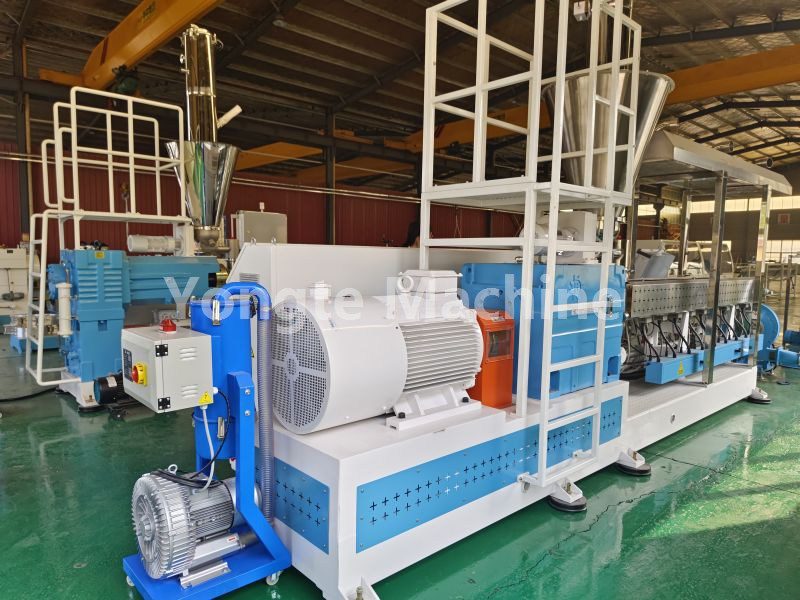
I. 권장 베이킹 온도 매개변수(차가운 재료 걸림 시나리오에 선호됨)
PEWPC 정상 작동 온도: 170~190°C; 베이킹 가열 설정 온도: 205~215°C
⚠ 장시간 동안 최대 온도가 220°C를 초과해서는 안 됩니다. 목분은 220°C 이상의 온도에 노출되면 코킹 및 탄화되기 쉽기 때문에 덩어리를 제거하기가 훨씬 더 어려워집니다.
3m 배럴 구역 기반 가열 제어(일반적으로 5~6개 구역으로 구분)
구역 1(공급 섹션): 210–215°C [재밍 위험이 높은 지역; 난방 우선]
구역 2: 205210°C
구역 3: 205210°C
구역 4: 200~205°C
영역 5(용융 운송): 200~205°C – 노즐/플랜지 영역: 200~205°C
뒷부분만 가열하지 마세요! PE 목재-플라스틱 재료 문제의 대부분은 실린더의 첫 번째 12미터 섹션 내에서 발생합니다.
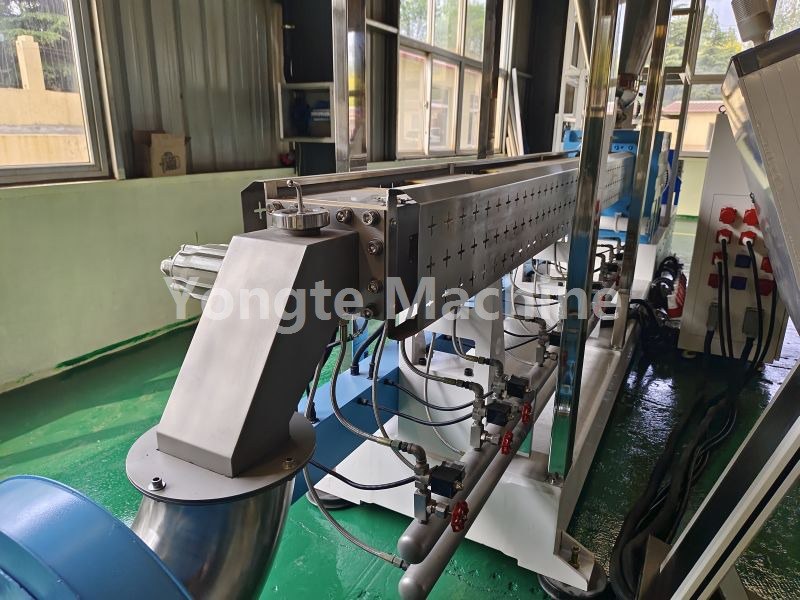
II. 단열 및 회전 순서(길이 3m 원통형 용기의 경우 특별)
1. 온도가 설정값에 도달하면 최소 90분 동안 유지한 후 진행하세요.
2. 2530분마다 시스템 전원 끄기 이벤트가 발생합니다. 스티어링 휠 커플링을 수동으로 연결합니다(전진/후진).
· 약간의 앞뒤 회전 허용: 더 이상 가열을 중지하세요! 더 이상 온도를 높이지 마십시오. 디스크와 나사의 회전을 반복적으로 역전시킵니다.
· 그대로 유지하십시오. 60분 동안 계속해서 단열하십시오. 총 베이킹 시간은 3시간을 초과해서는 안 됩니다.
3시간 이상 구운 후에도 음식이 완전히 익지 않으면 계속 가열하면 나무 가루만 탈 것입니다. 이 경우 가열을 중지하고 나사를 제거하기 위해 기계를 분해할 준비를 하십시오.
회전 기술: 드럼을 작은 각도로 앞뒤로 회전합니다. 한 방향으로 힘을 가하지 마십시오. 재료가 느슨해지기 시작하면 회전 각도를 점차 증가시켜 경화된 재료를 분쇄합니다.
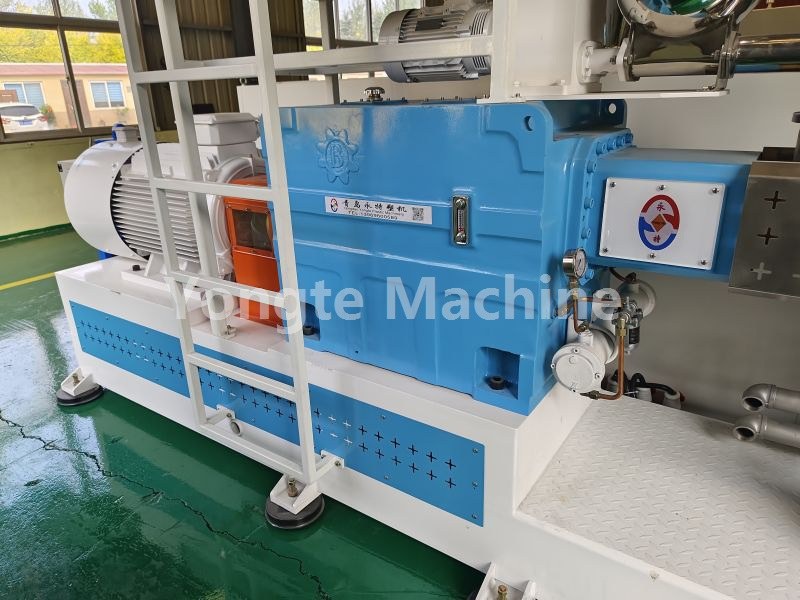
III. 가열 후 장치가 헐거워집니다. 전원을 켤 때 장치를 복원하는 절차
1. 모터가 아무런 저항 없이 원활하게 회전한 후 커플링 커버를 설치합니다.
2. 35초 동안 저속 무부하 펄스; 본체의 무부하 전류를 관찰하십시오.
3. 무부하 전류가 정상으로 돌아오면 먼저 순수 PE 세척제를 공급합니다. 목재-플라스틱 복합 재료를 압출 배럴에 직접 공급하지 마십시오. 먼저 저속 압출 배럴에서 오래된 재료를 제거하십시오.
4. 배출 흐름이 깨끗해지고 딱딱한 덩어리나 검은 반점이 없으면 점차적으로 PEWPC 생산 재료 공급으로 전환하는 동시에 회전 속도와 공급 속도를 점진적으로 증가시킵니다.
IV. 가열 불량 분해 및 청소 절차
1. 약 200°C로 가열합니다. 노즐과 전환 플랜지를 제거한 다음 전면 배출 포트를 청소하십시오.
2. 배럴 앞쪽 끝에 있는 연장된 푸셔 로드를 사용하여 스크류 로드를 따라 고화된 재료를 바깥쪽으로 밀어냅니다.
3. 장치가 움직이지 않으면 나사 2개를 제거하고 경화된 냉각 잔여물(PE-목재-플라스틱 복합재)의 나사산 홈을 구역별로 청소합니다.
4. 두 나사 사이의 맞물림 간격을 주의 깊게 검사하고 배럴 내부 벽에 이물질 금속 입자가 있는지 확인합니다.
카드 걸림 지점이 동일한 위치에서 지속적으로 발생하는 경우 쇠가루나 기타 이물질이 원인일 가능성이 높습니다. 이를 식별해야 합니다. 그렇지 않으면 즉시 장치를 다시 시작하여 카드를 다시 삽입하십시오.
관련 뉴스
나에게 메시지를 남겨주세요